Artykuł sponsorowany
Kiedy powłoka xylanowa zawodzi w środowisku produkcyjnym i co ją osłabia
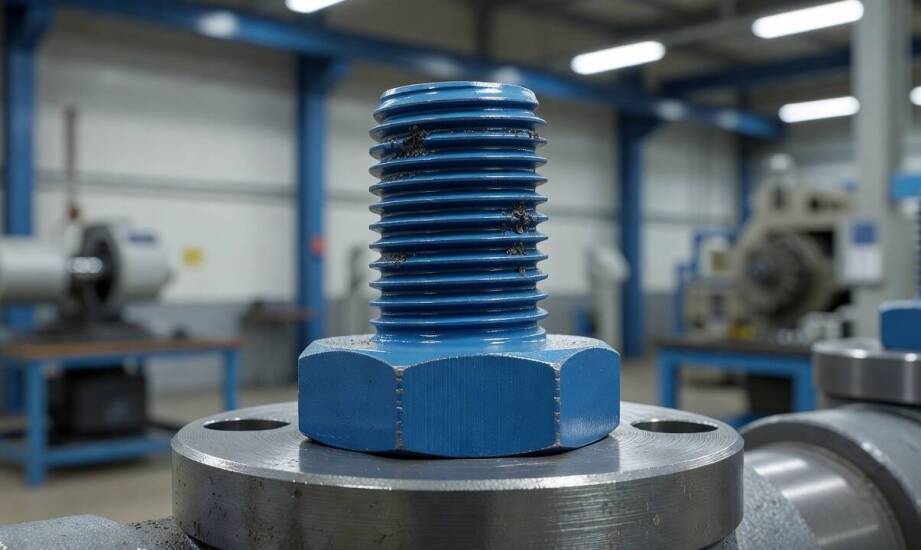
Elementy metalowe pracujące w maszynach i liniach technologicznych często prezentują się bez zarzutu tuż po montażu. Problem pojawia się po kilku miesiącach intensywnej eksploatacji. Kontakt z agresywnymi płynami procesowymi, parą wodną oraz cyklicznymi zmianami temperatury sprawia, że ochronna warstwa zaczyna tracić swoje pierwotne właściwości. Rośnie współczynnik tarcia, pod powierzchnią rozwija się korozja, a zabrudzenia, które wcześniej swobodnie spływały, mocno przylegają do metalu. Zrozumienie mechanizmów degradacji pozwala przewidzieć moment, w którym zabezpieczenie przestaje pełnić swoją funkcję.
Wpływ wilgoci i chemii na ciągłość warstwy
Wilgoć oraz jony chlorkowe obecne w środowisku produkcyjnym z czasem penetrują mikroskopijne defekty na powierzchni detalu. Przenikanie tych substancji wywołuje zjawisko osmozy, które prowadzi do powstawania pęcherzy i miejscowego odspajania warstwy ochronnej od podłoża. Wysokie stężenie soli przyspiesza ten proces, gromadząc wodę pod filmem zabezpieczającym. W takich warunkach nakładane powłoki xylanowe wymagają ścisłego dopasowania grubości do specyfiki środowiska pracy, aby opóźnić penetrację agresywnych czynników.
Detergenty przemysłowe używane do czyszczenia maszyn oraz podwyższona temperatura dodatkowo osłabiają strukturę fluoropolimerów. Połączone działanie chemii i ciepła przyspiesza degradację matrycy, co bezpośrednio obniża jej odporność na ścieranie. Pierwsze uszkodzenia ujawniają się najczęściej na ostrych krawędziach geometrycznych. Grubość powłoki jest tam naturalnie najmniejsza, co sprzyja powstawaniu mikropęknięć pod wpływem naprężeń termicznych.
Początkowe sygnały zużycia mają charakter punktowy. Obejmują miejscowe starcia materiału, które odsłaniają czysty metal. Powierzchnia zaczyna zatrzymywać resztki poprodukcyjne, co sygnalizuje utratę właściwości antyadhezyjnych i stwarza ryzyko awarii całego podzespołu. Bagatelizowanie tych drobnych ubytków prowadzi do rozległej delaminacji, która wymusza przedwczesny demontaż części z maszyny.
Przygotowanie podłoża i dobór aplikacji
Trwałość zabezpieczenia zależy w głównej mierze od jakości obróbki wyjściowego materiału. Korundowanie lub śrutowanie z użyciem elektrokorundu tworzy odpowiednią chropowatość i zapewnia mechaniczną kotwicę dla nakładanego materiału. Niedostateczne odtłuszczenie powierzchni lub brak wyraźnego profilu kotwiącego skutkuje drastycznym spadkiem przyczepności. Odpowiednie przygotowanie niweluje ryzyko przedwczesnego łuszczenia się powłoki, nawet przy obciążeniach zmiennych.
Skuteczne pokrycie detali o skomplikowanej geometrii wymaga dobrania optymalnej techniki natrysku. W zagłębieniach, gwintach i na krawędziach otworów bardzo łatwo o powstanie nadlewów lub miejscowych niedoborów, co zaburza tolerancje wymiarowe. Praktyka technologiczna firmy MAYFLON dowodzi, że zastosowanie metody Dip Spin lub natrysku elektrostatycznego umożliwia precyzyjną kontrolę grubości warstwy na całej powierzchni elementu. Zapewnia to jednorodność pokrycia bez zakłócania funkcjonalności gwintów czy stref łączenia.
Problemy eksploatacyjne nasilają się w elementach narażonych jednocześnie na korozję i intensywne obciążenia mechaniczne. Odporność chemiczna powłoki bywa niewystarczająca, gdy decydujący wpływ na zużycie mają siły montażowe, tarcie i cykliczne naciski. Tarcie uszkadza ciągłość filmu szybciej niż agresywne kwasy, otwierając drogę dla czynników korozyjnych. Optymalizacja procesu nakładania musi uwzględniać nie tylko środowisko chemiczne, ale przede wszystkim fizykę pracy gotowego detalu.
Prawidłowe funkcjonowanie metalowych części w trudnym środowisku produkcyjnym opiera się na precyzyjnym dobraniu parametrów ochrony. Trwałość warstwy antykorozyjnej i nieprzywieralnej wynika z bezpośredniego dopasowania specyfikacji powłoki do kształtu elementu, precyzji w przygotowaniu podłoża oraz właściwej oceny sił tarcia. Ograniczenie wpływu chlorków, wilgoci i naprężeń montażowych pozwala wydłużyć cykl życia części maszyn i uniknąć nieplanowanych przestojów.
Kategorie artykułów
Polecane artykuły

Freeride mtb – dla kogo są dedykowane te modele?
Freeride MTB to styl jazdy łączący elementy downhill i cross-country, oferujący ekstremalne doznania na trasach górskich. Charakteryzuje się pokonywaniem różnorodnych przeszkód terenowych, takich jak skocznie czy dropy, co wymaga od rowerzysty odpowiednich umiejętności oraz doświadczenia. Główne zal

Jakie są najczęstsze przyczyny odwołań od wyroków karnych i jak kancelaria może pomóc?
Środki odwoławcze w postępowaniu karnym stanowią istotny mechanizm kontroli orzeczeń sądowych. Umożliwiają one weryfikację prawidłowości rozstrzygnięcia oraz ocenę zgodności wyroku z przepisami prawa materialnego i procesowego. Postępowanie odwoławcze nie polega na ponownym prowadzeniu całego proces