Artykuł sponsorowany
Jak składowanie płyt meblowych przy zmiennej wilgotności wpływa na paczenie i cięcie
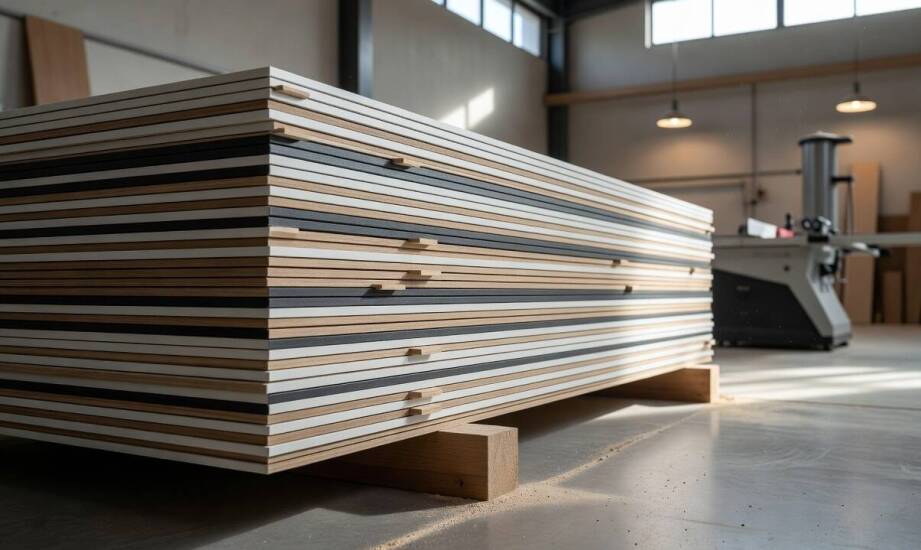
Partia materiałów drewnopochodnych dostarczona do hali produkcyjnej w chłodniejsze dni często zachowuje się zupełnie inaczej niż ten sam surowiec przechowywany na miejscu od dłuższego czasu. Arkusze w trakcie transportu i przeładunku chłoną lub oddają wilgoć, płynnie reagując na zmieniające się warunki otoczenia. Różnica mikroklimatu między naczepą samochodu ciężarowego a ogrzewanym warsztatem wywołuje zauważalne naprężenia w strukturze włókien. Taka sytuacja prowadzi do mikroskopijnych, ale bardzo istotnych dla stolarzy zmian w płaskości oraz wymiarach formatek już na samym początku procesu produkcyjnego. Niestabilny materiał utrudnia precyzyjne cięcie i wydłuża czas przygotowania elementów do dalszego montażu.
Wpływ wilgotności i temperatury na strukturę arkuszy
Półfabrykaty wykorzystywane w przemyśle meblarskim mają charakter higroskopijny, co w praktyce oznacza ciągłe dążenie do zrównania własnej wilgotności z parametrami powietrza. Wilgotność równowagowa zależy bezpośrednio od temperatury oraz wilgotności względnej otoczenia, w którym składowany jest ładunek. Przy stałej temperaturze pokojowej i wilgotności powietrza na poziomie 30% wióry osiągają około 7% nasycenia wodą. Wzrost wilgotności powietrza do 65% podnosi ten parametr do około 11%, a przy 85% otoczenia materiał może osiągnąć nawet 15%. Surowe arkusze poddawane testom w optymalnych warunkach magazynowych utrzymują poziom wilgotności w bezpiecznych granicach od 4 do 11%.
Nagłe wahania tych parametrów wymuszają intensywną pracę materiału. Sprasowane włókna i cząstki drewna wykazują nieodwracalne pęcznienie po nadmiernej ekspozycji na wilgoć, przez co nie wracają do pierwotnej grubości nawet po dogłębnym wysuszeniu. Wynika to z uwolnienia naprężeń powstałych podczas prasowania surowca w hucie. Zjawisko to dodatkowo potęguje gradient wilgotności między dwiema stronami tego samego arkusza. Strona surowa pochłania parę wodną znacznie szybciej niż powierzchnia uszlachetniona laminatem lub grubą okleiną, co prowadzi do zauważalnego wypaczenia i zjawiska łódkowania całego elementu. Próba formatowania tak odkształconego surowca na pilarce panelowej skutkuje brakiem kątów prostych, odpryskami na krawędziach oraz trudnościami w poprawnym spasowaniu korpusów.
Znaczenie aklimatyzacji i prawidłowego podparcia
Świeżo dostarczony ładunek wymaga czasu na dostosowanie się do środowiska pracy przed rozpoczęciem jakiejkolwiek obróbki mechanicznej. Standardowa praktyka stolarska zakłada sezonowanie surowca przez około dwie doby, a w przypadku znacznych różnic temperatur między transportem a halą – nawet przez kilka dni. W tym oknie czasowym arkusz powoli stabilizuje swój profil wilgotnościowy, redukując nagromadzone wcześniej wewnętrzne naprężenia. Pominięcie etapu aklimatyzacji sprawia, że płyta wciąż pracuje w trakcie formatowania, a wycięte elementy mogą nieoczekiwanie zmieniać wymiary przed etapem okleinowania wąskich płaszczyzn.
Istotnym czynnikiem jest również sam sposób składowania zapasów przed rozkrojem. Opieranie ciężkich płyt o ściany, bezpośredni kontakt z zimną posadzką oraz brak równomiernych przekładek to najczęstsze przyczyny trwałych deformacji, których nie da się usunąć. Długie arkusze wymagają ułożenia na płasko z wykorzystaniem systematycznie rozstawionych podpór, co zapobiega wyginaniu się surowca pod własnym ciężarem w trakcie wielotygodniowego leżakowania. Logistyka i lokalizacja magazynu dystrybutora wpływają na to, w jakim stanie towar dociera na produkcję. Zamawiając płyty meblowe w Poznaniu i okolicznych miejscowościach, producenci korzystają z krótszych łańcuchów dostaw. Działająca w Gortatowie hurtownia Danwex zaopatruje zakłady stolarskie w materiały drewnopochodne od 1983 roku, prowadząc dystrybucję w oparciu o zadaszone zaplecze magazynowe. Ogranicza to skrajne wahania temperatur podczas kompletowania zamówień.
Ocenę gotowości partii do pracy ułatwia weryfikacja kilku podstawowych czynników fizycznych. Ustabilizowany arkusz ułożony na płaskim stole roboczym równomiernie przylega do blatu, nie wykazując prężeń na narożnikach. Temperatura powierzchni surowca staje się równa temperaturze korpusów maszyn w warsztacie, a na obrzeżach nie powstaje zjawisko kondensacji rosy.
Dopiero po upewnieniu się, że proces wyrównywania parametrów higroskopijnych dobiegł końca, można bezpiecznie uruchomić piłę formatową. Cierpliwość na etapie przyjęcia dostawy zapewnia utrzymanie precyzyjnych wymiarów, chroni tarcze tnące przed przedwczesnym stępieniem i gwarantuje stabilność wymiarową produkowanej zabudowy.
Kategorie artykułów
Polecane artykuły

Freeride mtb – dla kogo są dedykowane te modele?
Freeride MTB to styl jazdy łączący elementy downhill i cross-country, oferujący ekstremalne doznania na trasach górskich. Charakteryzuje się pokonywaniem różnorodnych przeszkód terenowych, takich jak skocznie czy dropy, co wymaga od rowerzysty odpowiednich umiejętności oraz doświadczenia. Główne zal

Jakie są najczęstsze przyczyny odwołań od wyroków karnych i jak kancelaria może pomóc?
Środki odwoławcze w postępowaniu karnym stanowią istotny mechanizm kontroli orzeczeń sądowych. Umożliwiają one weryfikację prawidłowości rozstrzygnięcia oraz ocenę zgodności wyroku z przepisami prawa materialnego i procesowego. Postępowanie odwoławcze nie polega na ponownym prowadzeniu całego proces