Artykuł sponsorowany
Jak kwalifikacja procesu MIG/MAG porządkuje produkcję konstrukcji stalowych pod EN 1090
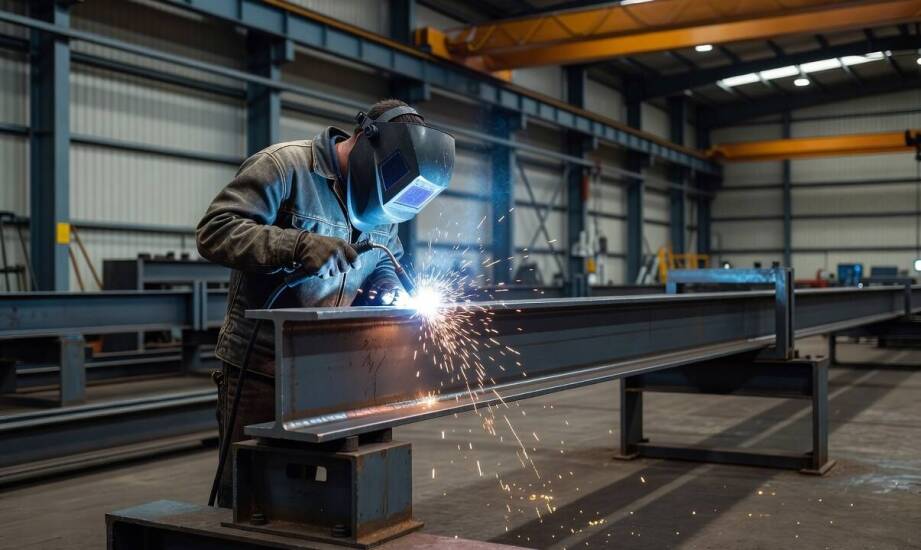
W seryjnej produkcji konstrukcji stalowych i aluminiowych podlegających rygorom normy EN 1090 jakość połączeń wynika z precyzyjnie udokumentowanego procesu technologicznego. Zdolności manualne pracownika to za mało, gdy kluczowym wymogiem staje się powtarzalność całej partii produkcyjnej. Kwalifikacja technologii spawalniczej ściśle porządkuje parametry w taki sposób, aby każda kolejna spoina spełniała identyczne kryteria wytrzymałościowe oraz wymiarowe. W zakładzie produkcyjnym Estimet wdrożenie certyfikowanych procedur ułatwia pełną kontrolę nad łączeniem metali. Odpowiednie zarządzanie wybraną technologią pozwala uniknąć kosztownych błędów na późniejszych etapach montażu.
Przeczytaj również: Czy warto łączyć iniekcje ciśnieniowe z innymi metodami uszczelniania przecieków?
Kwalifikacja procedur i stabilizacja parametrów spawalniczych
Instrukcja technologiczna WPS (Welding Procedure Specification) precyzyjnie określa niezbędne materiały dodatkowe, pozycje łączenia elementów oraz optymalne zakresy prądowe. Wymaga to wyraźnego rozdzielenia stosowanych metod w zależności od obrabianego materiału. Proces 135, czyli spawanie MAG, wykorzystuje się do łączenia stali przy użyciu mieszanki gazu aktywnego M21 i drutu litego o średnicy od 0,8 do 1,2 milimetra. Z kolei spawanie MIG (proces 131) służy do obróbki aluminium i wymaga osłony gazu obojętnego, najczęściej czystego argonu. W obu wariantach dokumentacja podaje dokładne natężenie prądu, napięcie łuku, prędkość podawania spoiwa oraz wydatek gazu na poziomie od 10 do 16 litrów na minutę. Z góry narzuca się również pozycję pracy według ISO 6947, ponieważ każda zmiana ułożenia detalu wymusza odrębną kwalifikację technologii.
Przeczytaj również: Jak rury żeliwne do wody przyczyniają się do zrównoważonego rozwoju infrastruktury?
Aby instrukcja WPS mogła zostać legalnie wdrożona do produkcji certyfikowanej, wymaga formalnego potwierdzenia skuteczności. Najpopularniejszym rozwiązaniem dla klasy EXC2 i wyższych jest protokół WPQR, który dokumentuje wyniki prób rozciągania, zginania oraz specjalistycznych badań makroskopowych złącza testowego. Zakres ważności takiego protokołu przypisuje się do konkretnych grup materiałowych, uporządkowanych obecnie w standardzie ISO 15608:2025. Przepisy dopuszczają jednak alternatywne ścieżki zatwierdzania technologii. Norma EN 1090-2 pozwala kwalifikować procedury na podstawie przedprodukcyjnych prób spawalniczych (ISO 15613), standardowych technologii (ISO 15612), udokumentowanego doświadczenia (ISO 15611) czy testów samych materiałów dodatkowych (ISO 15610).
Przeczytaj również: Jak wybrać odpowiednie deski do grillowania dla swojego grilla gazowego?
Wpływ projektu detalu na przygotowanie i kontrolę złączy
Odpowiedni dostęp do spoiny, zaplanowana kolejność operacji montażowych oraz sposoby zapobiegania odkształceniom kształtują się na etapie projektowania inżynierskiego. Plan spawalniczy wymagany przez normę zakłada określenie ścisłej sekwencji łączenia poszczególnych elementów składowych. Symetryczne rozmieszczenie punktów spawania względem osi obojętnej przekroju pozwala skutecznie zrównoważyć skurcze cieplne materiału. Prowadzenie łuku od środka ku krawędziom złącza oraz stosowanie metody ściegu krokowego ograniczają niebezpieczną kumulację naprężeń. Specyficzne wymagania dotyczą konstrukcji aluminiowych podlegających wytycznym EN 1090-3. Z powodu wysokiej przewodności cieplnej tego surowca bezwzględnie kontroluje się maksymalną temperaturę międzyściegową, co bezpośrednio chroni strukturę przed przegrzaniem.
Utrzymanie reżimu jakościowego wymaga niezwykle dokładnego przygotowania krawędzi blach oraz zachowania narzuconych tolerancji montażowych. Rowki spawalnicze wykonuje się zgodnie z ISO 9692-1, utrzymując kąty ukosowania na poziomie od 30 do 37,5 stopnia dla elementów stalowych. Komponenty aluminiowe potrzebują szerszego fazowania w przedziale od 45 do 60 stopni. Optymalna szczelina montażowa wynosi od 1 do 3 milimetrów, co bezpośrednio przekłada się na właściwe wtopienie i prawidłowy kształt lica spoiny. Gotowe połączenia przechodzą weryfikację wizualną oraz szczegółowe badania nieniszczące według tabeli 24 normy EN 1090-2. Klasa wykonania EXC2 narzuca najczęściej poziom jakości C ujęty w ISO 5817, natomiast bardziej restrykcyjna klasa EXC3 wymaga spełnienia kryteriów z poziomu B.
W seryjnej produkcji konstrukcji metalowych kluczowe znaczenie ma stabilne mocowanie komponentów za pomocą przyrządów zapobiegających odkształceniom kątowym. Powtarzalność parametrów ujętych we wdrożonych instrukcjach ułatwia bezproblemowe przenoszenie sprawdzonych procedur między kolejnymi partiami materiału. W środowisku certyfikowanym ostateczna ocena obróbki opiera się na pełnej zgodności zrealizowanego procesu z założeniami projektowymi. Sukces technologiczny weryfikuje się poprzez ścisłe przestrzeganie ustandaryzowanych norm jakościowych, a nie wyłącznie na podstawie samego wyboru techniki łączenia.
Kategorie artykułów
Polecane artykuły
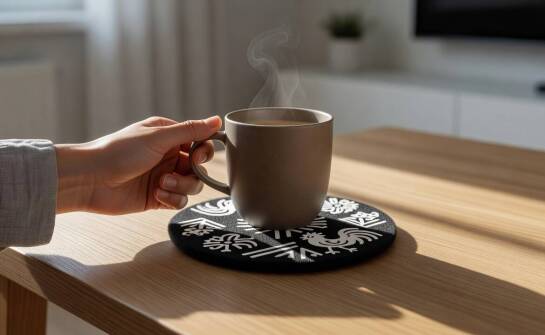
Dlaczego skala wzoru i kontrast tła decydują o odbiorze folklorystycznej podkładki w mieszkaniu
Niewielki stolik kawowy w salonie lub jadalnia w miejskim mieszkaniu często stają się centrum porannych i popołudniowych rytuałów. Wprowadzenie do takich przestrzeni wyrazistego detalu potrafi całkowicie odmienić charakter otoczenia bez konieczności przeprowadzania gruntownych zmian w aranżacji. Fun
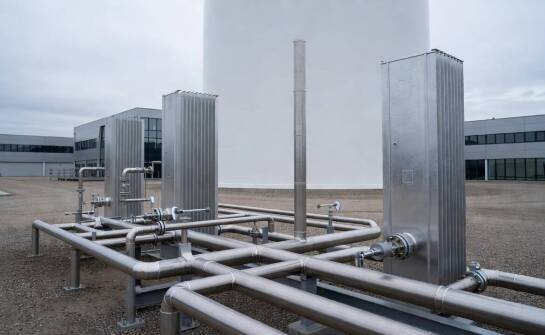
Kiedy istniejąca infrastruktura LNG jest gotowa na przejście na bioLNG
Zakład przemysłowy korzystający z istniejącej infrastruktury LNG często szuka sposobu na obniżenie emisji. Celem jest realizacja tego zadania bez zatrzymywania produkcji i bez wdrażania kosztownych modernizacji. Przejście na skroplony biometan pozwala sprostać tym surowym wymaganiom operacyjnym. Pal